
Zgrzewanie – metody, zastosowania i parametry wpływające na jakość połączenia
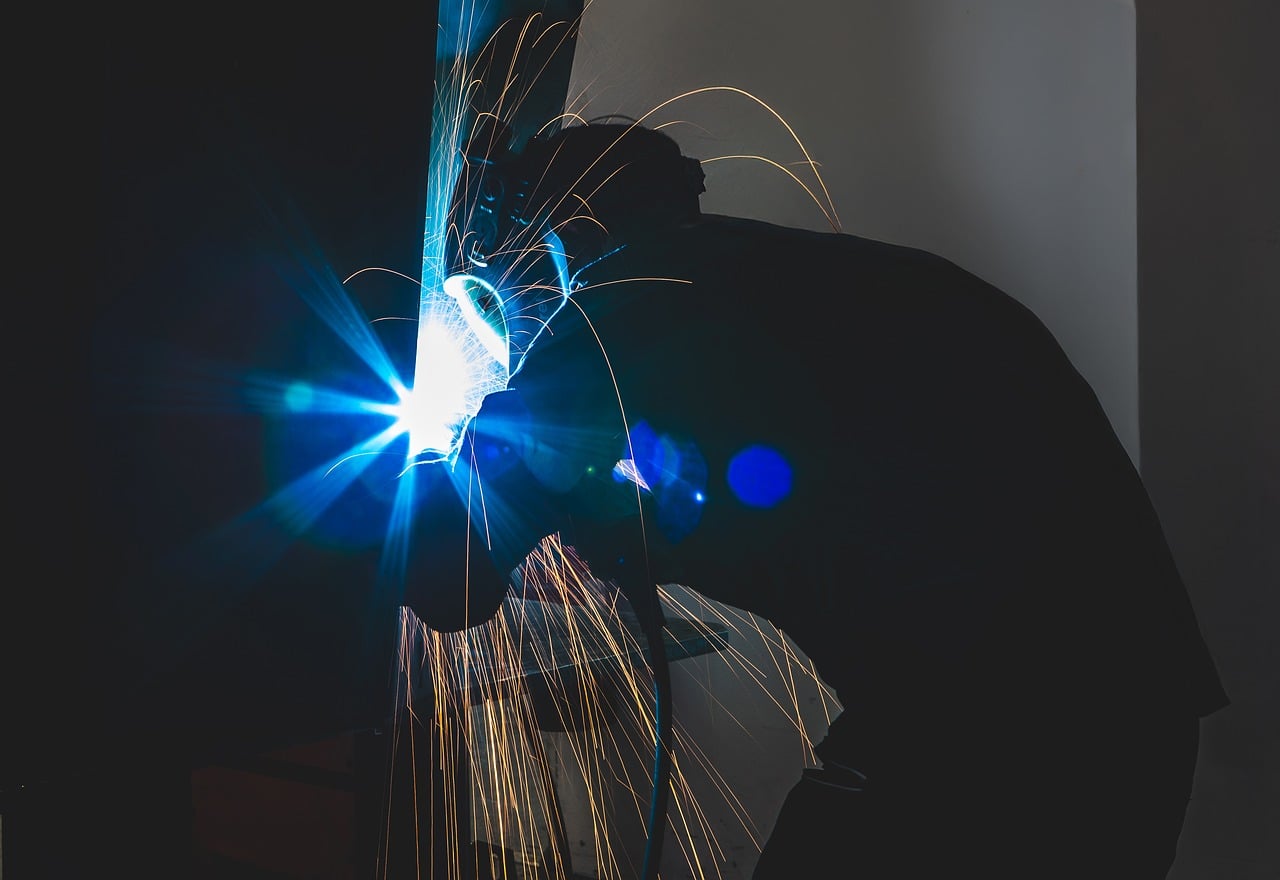
Jakość połączenia zgrzewanego nie zależy wyłącznie od temperatury: znaczenie mają także docisk, czas oddziaływania oraz właściwości łączonych materiałów. Różne metody wykorzystują prąd, tarcie, ultradźwięki, dyfuzję lub ciepło palnika, dlatego dobór technologii wpływa zarówno na przebieg procesu, jak i trwałość zgrzeiny.
Na czym polega zgrzewanie i czym różni się od spawania
Zgrzewanie to technologia trwałego łączenia części wykonanych z metalu lub tworzyw sztucznych. Proces obejmuje uplastycznienie stykających się powierzchni oraz ich dociśnięcie. O trwałości połączenia decyduje współdziałanie ciepła, nacisku i właściwości łączonych materiałów.
W zgrzewaniu połączenie powstaje bezpośrednio w obszarze styku przygotowanych i dociśniętych powierzchni. Temperatura, siła nacisku oraz sposób dostarczania ciepła zależą od konkretnej technologii i materiału, dlatego nie mają jednej uniwersalnej wartości.
Spawanie i zgrzewanie są odrębnymi technologiami łączenia. W spawaniu połączenie wiąże się z wykonaniem spoiny, zwykle z udziałem dodatkowego materiału lub nadtopionych krawędzi łączonych elementów. W zgrzewaniu kluczowe pozostaje natomiast połączenie powierzchni w obszarze styku poddanym działaniu ciepła i nacisku.
O tym, czy zastosować zgrzewanie, decydują między innymi właściwości materiału oraz wymagania dotyczące konstrukcji połączenia.
Metody zgrzewania metali i tworzyw sztucznych
Metody zgrzewania można uporządkować według sposobu dostarczania energii do miejsca połączenia oraz rodzaju łączonego materiału. Taki podział obejmuje technologie wykorzystujące prąd, tarcie, drgania, dyfuzję lub zewnętrzne źródło ciepła.
Zgrzewanie oporowe wykorzystuje prąd elektryczny, docisk i nagrzewanie obszaru styku. Należą do niego między innymi odmiany punktowa, liniowa, garbowa i doczołowa.
Zgrzewanie tarciowe generuje ciepło wskutek tarcia silnie dociśniętych powierzchni. Zgrzewanie ultradźwiękowe wykorzystuje drgania o wysokiej częstotliwości i może łączyć metale, ceramikę z metalem oraz tworzywa termoplastyczne bez spoiwa.
Zgrzewanie dyfuzyjne wykorzystuje dyfundowanie cząsteczek przy odpowiednio dobranych warunkach temperatury i nacisku. Zgrzewanie gazowe dostarcza ciepło za pomocą palnika gazowego.
Tworzywa sztuczne mogą być również łączone metodami opartymi na miejscowym uplastycznieniu, w tym zgrzewaniem polifuzyjnym. Nie wykorzystuje ono przepływu prądu ani kleju, lecz odpowiednią temperaturę, która pozwala połączyć elementy z tworzyw termoplastycznych. Wybór technologii zależy przede wszystkim od materiału, geometrii elementów oraz sposobu doprowadzenia energii do ich styku.
Zgrzewanie oporowe: punktowe, liniowe, garbowe i doczołowe
Odmiany zgrzewania oporowego różnią się geometrią połączenia oraz sposobem skupienia prądu i nacisku.
- Punktowe – łączy warstwy materiału w miejscach działania elektrod. Duże natężenie prądu przepływa przez ograniczony obszar styku, tworząc pojedyncze, rozdzielone zgrzeiny.
- Liniowe – wykorzystuje elektrody w kształcie krążków, które obracają się i przesuwają po materiale. W efekcie powstaje ciągły lub zachodzący na siebie ślad zgrzewania.
- Garbowe – skupia prąd i nacisk na specjalnych wypukłościach, czyli garbach. To ich rozmieszczenie wyznacza miejsca koncentracji oddziaływania podczas łączenia.
- Doczołowe – łączy elementy ustawione czoło w czoło. Powierzchnie są nagrzewane w strefie styku, a następnie ściskane osiowo.
Zgrzewanie punktowe i garbowe koncentruje oddziaływanie w wybranych miejscach, liniowe prowadzi je wzdłuż śladu, natomiast doczołowe wykorzystuje osiowe zbliżanie łączonych elementów.
Zgrzewanie tarciowe, ultradźwiękowe, dyfuzyjne i gazowe
Metody nieoporowe różnią się sposobem dostarczania energii do obszaru łączenia.
- Zgrzewanie tarciowe – ciepło powstaje wskutek tarcia silnie dociśniętych powierzchni. Ruch względny elementów podtrzymuje nagrzewanie, a docisk umożliwia utworzenie połączenia.
- Zgrzewanie ultradźwiękowe – wykorzystuje drgania prowadzące do uplastycznienia obszaru styku i połączenia bez spoiwa. Może służyć do łączenia metali, ceramiki z metalem oraz tworzyw termoplastycznych.
- Zgrzewanie dyfuzyjne – polega na łączeniu przez dyfundowanie cząsteczek w obszarze styku przy odpowiedniej temperaturze i nacisku.
- Zgrzewanie gazowe – wykorzystuje palnik gazowy do nagrzania łączonych elementów przed ich dociskiem. Proces może przebiegać z nadtapianiem powierzchni lub bez niego.
Wybór metody zależy od zestawienia łączonych materiałów, ponieważ metale, ceramika i tworzywa termoplastyczne różnie zachowują się w obszarze styku.
Przebieg zgrzewania oporowego i parametry kształtujące jakość zgrzeiny
Zgrzewanie oporowe punktowe rozpoczyna się od ułożenia łączonych elementów między elektrodami. Elektrody dociskają materiał i doprowadzają prąd. W obszarze styku, w którym występuje opór elektryczny, powstaje lokalne nagrzanie prowadzące do stanu plastycznego lub ciekłego. Po wyłączeniu prądu tworzy się jądro zgrzeiny, które zastyga przy utrzymanym docisku elektrod.
Dobór parametrów odnosi się do konkretnego materiału, jego grubości, geometrii elementów oraz używanego urządzenia. Najważniejsze czynniki to:
- Natężenie prądu – wpływa na intensywność nagrzewania obszaru styku. Zbyt wysoka wartość może prowadzić do wyprysku ciekłego metalu, a zbyt niska może nie doprowadzić do powstania odpowiedniego jądra zgrzeiny.
- Czas przepływu prądu – określa, jak długo obszar styku pozostaje nagrzewany. Należy rozpatrywać go łącznie z natężeniem prądu.
- Siła docisku elektrod – zapewnia przyleganie elementów i stabilizuje miejsce zgrzewania. Jej niewłaściwy dobór może sprzyjać powstawaniu wad, w tym wyprysku ciekłego metalu.
- Grubość materiałów – wpływa na ilość potrzebnego ciepła i rozkład temperatury w łączonych warstwach.
- Odległość między zgrzeinami – wpływa na warunki cieplne kolejnych punktów, dlatego wymaga uwzględnienia przy planowaniu procesu.
- Właściwości elektrod – elektrody wykonane ze stopów miedzi o wysokim przewodnictwie elektrycznym i cieplnym doprowadzają prąd, dociskają elementy i uczestniczą w odprowadzaniu ciepła.
Zastosowania zgrzewania w produkcji, instalacjach i konstrukcjach
Zgrzewanie znajduje zastosowanie w produkcji motoryzacyjnej, budowlanej i meblarskiej, a także przy wytwarzaniu siatek oraz elementów konstrukcyjnych. Wykorzystuje się je między innymi do łączenia blach, drutów, prętów i elementów profilowanych. Dobór technologii zależy od materiału, geometrii oraz wymagań konkretnego połączenia.
- Przemysł motoryzacyjny – zgrzewanie służy do produkcji komponentów samochodowych oraz łączenia blach, drutów, prętów i elementów profilowanych.
- Budownictwo i konstrukcje metalowe – technologia jest wykorzystywana przy wytwarzaniu elementów konstrukcyjnych, ram, osłon i innych wyrobów z dopasowanych części metalowych.
- Produkcja meblarska – zgrzewanie stosuje się przy wytwarzaniu metalowych komponentów mebli i ich podzespołów, zależnie od materiału oraz geometrii detali.
- Siatki i elementy z drutu – technologia służy do produkcji siatek oraz wybranych konstrukcji złożonych z powtarzalnie rozmieszczonych drutów lub prętów.
- Instalacje energetyczne – zgrzewanie wykorzystuje się przy wybranych elementach instalacji, których wymagania należy oceniać w odniesieniu do materiału i warunków pracy.
- Uziemienia i ochrona odgromowa – zgrzewanie egzotermiczne służy do wykonywania połączeń w tych układach. Może łączyć miedź z miedzią lub stalą, tworząc połączenia o niskiej rezystancji i odporności na korozję.
W określonych zastosowaniach wykorzystuje się także zgrzewanie trzpieni. Przydatność tej technologii zależy od konkretnego detalu oraz wymagań konstrukcji.
Kontrola jakości i bezpieczeństwo połączeń zgrzewanych
Kontrola jakości zgrzeiny powinna uwzględniać wymagania konkretnej metody i warunków wykonania. Ocenia się przede wszystkim jej trwałość, wytrzymałość, geometrię oraz powtarzalność.
- Geometria zgrzeiny – sprawdza się kształt i wymiary połączenia oraz jego rozmieszczenie względem pozostałych zgrzein. W przypadku zgrzewu doczołowego ocenie może podlegać także zewnętrzna wypływka i jej geometria.
- Trwałość i wytrzymałość – połączenie powinno odpowiadać wymaganiom przewidzianym dla konkretnego elementu i warunków pracy. W razie podejrzenia nieprawidłowości stosuje się oględziny lub próby mechaniczne dobrane do technologii.
- Powtarzalność – kolejne zgrzeiny wykonane w tych samych warunkach powinny zachowywać porównywalne cechy. W procesach produkcyjnych można monitorować czas impulsu, natężenie prądu, siłę docisku i temperaturę, jeśli urządzenie oferuje taką funkcję.
- Bezpieczeństwo procesu – oczy należy chronić przed promieniowaniem i rozpryskiem materiału, stosując okulary ochronne oraz właściwe środki ochrony osobistej. Materiały łatwopalne powinny znajdować się w bezpiecznej odległości, a prace trzeba prowadzić zgodnie z procedurami odpowiednimi dla używanej technologii.
Nie ma jednego uniwersalnego kryterium akceptacji dla wszystkich zgrzein. Kontrolę należy prowadzić według wymagań właściwych dla konkretnej metody, materiału, urządzenia i warunków wykonania.


Najnowsze komentarze